Комп’ютеризована швейна машина: як правильно чистити, доглядати та продовжити термін служби
⚡ Коротка відповідь: Правильний догляд за комп’ютеризованою швейною машиною вимагає регулярного видалення текстильного пилу з човникового механізму за допомогою антистатичних щіток, уникнення використання стисненого повітря, яке заганяє бруд на мікросхеми, та точкового нанесення синтетичного мастила лише на металеві вузли тертя. Профілактичне обслуговування оптичних датчиків та крокових двигунів гарантує стабільність натягу нитки та запобігає перегріву материнської плати.
Сучасна техніка для шиття кардинально відрізняється від своїх механічних попередників. Вона є складним симбіозом точної механіки та мікроелектроніки, де міліметрові зміщення або мікроскопічний ворс можуть призвести до збою програмних алгоритмів. Саме тому повноцінний догляд за комп’ютеризованою швейною машиною — це не просто забаганка виробника, а критична необхідність, що впливає на кінематику процесу та термодинаміку внутрішніх компонентів. Кожен вузол, від крокового двигуна до оптичного сенсора натягу, вимагає ідеальної чистоти для коректного зчитування даних.
Коли ви розумієте, як вибрати комп’ютеризовану швейну машину, ви оцінюєте її функціонал, але в процесі експлуатації на перший план виходить підтримання цього функціоналу. Текстильний пил — це не просто бруд. З інженерної точки зору, він є чудовим теплоізолятором та акумулятором статичної електрики. Осідаючи на платах, він здатен викликати мікропробої, а потрапляючи в редуктори — змінювати коефіцієнт тертя, що змушує центральний процесор подавати більший струм на мотори, провокуючи їхній прискорений знос.
У цьому посібнику ми розглянемо фізику процесів, які відбуваються всередині корпусу під час інтенсивного шиття. Ми детально розберемо алгоритми технічного обслуговування, спираючись на закони механіки та електротехніки. Ви дізнаєтеся, як правильно використовувати силіконове мастило, чому звичайний пилосос для техніки є кращим за компресор, та які профілактичні дії допоможуть уникнути дорогого ремонту електронного блоку.
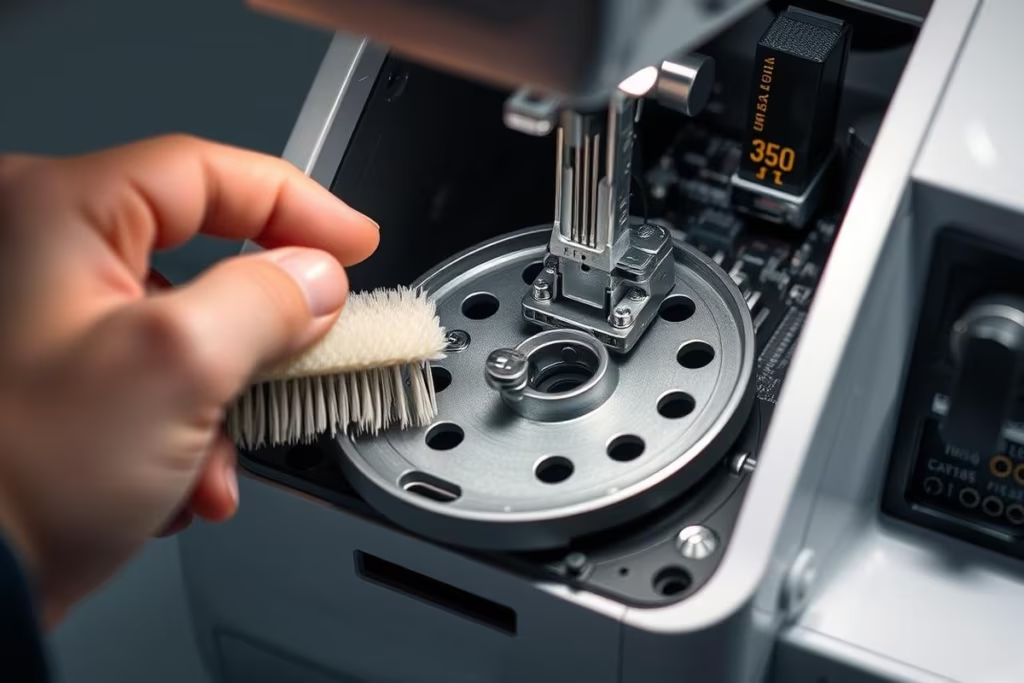
⚙️ Чому догляд за комп’ютеризованою швейною машиною відрізняється від механіки
Еволюція швейного обладнання призвела до заміни громіздких механічних копірів на компактні мікропроцесорні блоки управління. У класичній механіці рух голки та транспортера задається жорстким зчепленням шестерень, тоді як в електронних моделях ці параметри контролюються незалежними сервоприводами або кроковими двигунами. Це означає, що догляд за комп’ютеризованою швейною машиною має бути сфокусований не лише на зниженні механічного зносу, але й на забезпеченні ідеальних умов для роботи електроніки. Будь-який опір руху механізмів миттєво фіксується датчиками, що викликає програмну корекцію напруги.
Найбільшим ворогом електронних систем є мікроскопічний ворс, який утворюється під час проходження нитки через тканину зі швидкістю до 1000 стібків за хвилину. Цей ворс має здатність електризуватися через тертя. Коли заряджені частинки пилу потрапляють на контакти материнської плати або шлейфи передачі даних, вони можуть створювати паразитні ємності або навіть спричиняти короткі замикання на рівні міліампер. Хоча такі мікропробої рідко викликають миттєву поломку, вони призводять до деградації напівпровідникових елементів і, як наслідок, до незрозумілих збоїв у виконанні декоративних строчок.
Крім того, сучасні пристрої активно використовують оптичні сенсори. Наприклад, датчик обриву нитки або датчик позиціонування голки працюють на основі інфрачервоного випромінювання. Якщо лінза приймача або випромінювача покривається шаром пилу або масляної плівки, сигнал спотворюється. Процесор інтерпретує це як помилку та блокує роботу головного валу, виводячи на дисплей код несправності. Тому чищення вимагає високої хірургічної точності та розуміння топології розташування цих датчиків.
Вплив пилу на електронні плати та крокові двигуни
Крокові двигуни, які відповідають за зміщення голковода вправо-вліво, працюють імпульсно. Їхня точність визначається кутом кроку, який часто становить 1.8 градуса або менше. Це дозволяє досягати мікрометрової точності позиціонування. Проте, коли на зубчастий ремінь або шестерню редуктора налипає суміш відпрацьованого мастила та бавовняного пилу, виникає додатковий крутний момент опору. Замість номінальних 0.2 Н·м, двигуну доводиться долати опір у 0.3 Н·м. Щоб не втратити крок, контролер двигуна збільшує силу струму, що автоматично веде до квадратичного зростання виділення тепла за законом Джоуля-Ленца.
Тепло, що генерується котушками двигуна, має ефективно відводитися через металевий корпус. Однак текстильний пил, як зазначалося раніше, має вкрай низький коефіцієнт теплопровідності. Утворюючи “шубу” навколо мотора, він порушує конвекційний теплообмін. Робоча температура обмоток може зрости з нормальних 40-50 °C до критичних 80-90 °C. Це призводить до руйнування ізоляційного лаку на мідних проводах котушок і, зрештою, до міжвиткового замикання, яке повністю виводить вузол з ладу.
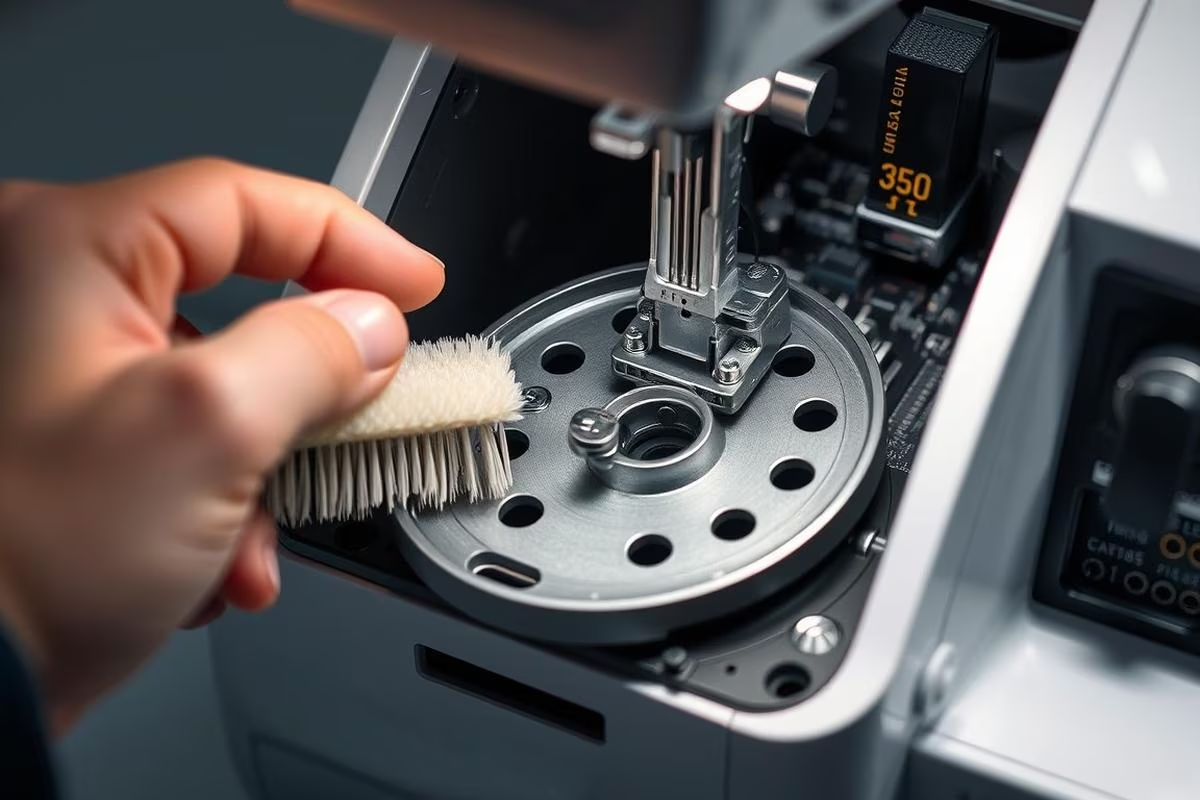
Паралельно з цим, пил впливає і на саму електронну плату. У сучасній техніці застосовується SMD-монтаж з надзвичайно високою щільністю компонентів. Відстань між ніжками мікросхем вимірюється десятими частками міліметра. Якщо вологість повітря у приміщенні перевищує 60%, бавовняний пил починає абсорбувати вологу з атмосфери, перетворюючись на слабкий електроліт. Цього достатньо, щоб змінити опір між критично важливими сигнальними лініями. Регулярне чищення за допомогою спеціальних антистатичних пензликів або малопотужних вакуумних насадок нівелює ці ризики та стабілізує роботу логічних ланцюгів.
Термодинаміка та перегрів електронних компонентів
Для глибокого розуміння процесів деградації варто розглянути теплові режими роботи імпульсних блоків живлення, які інтегровані в корпус. Коли техніка працює з важкими матеріалами (наприклад, прошиває кілька шарів деніму), головний двигун постійного струму споживає пікові струми, що можуть сягати 2-3 ампер. Силові транзистори та діодні мости на платі живлення розсіюють частину цієї енергії у вигляді тепла. Інженери розраховують площу радіаторів охолодження з урахуванням вільної циркуляції повітря всередині пластикового корпусу.
Якщо вентиляційні отвори перекриті скупченнями ворсу, а внутрішній простір заповнений пилом, термодинамічна рівновага порушується. Відсутність конвекції призводить до локального перегріву електролітичних конденсаторів. Фізика процесу проста: підвищення температури на кожні 10 °C понад номінал скорочує термін служби електроліту вдвічі через інтенсивне випаровування внутрішнього розчинника. З часом еквівалентний послідовний опір (ESR) конденсаторів зростає, що викликає пульсації напруги.
Ці пульсації є надзвичайно небезпечними для центрального процесора. Отримуючи нестабільне живлення (наприклад, 4.7 В замість 5.0 В з високим рівнем високочастотного шуму), мікропроцесор може зависати, неадекватно реагувати на натискання кнопок або пропускати кроки під час формування складних алфавітних строчок. Таким чином, звичайна механічна неохайність безпосередньо трансформується у складну електронну несправність. Профілактичне видалення пилу є невід’ємною частиною забезпечення стабільної терморегуляції.
🧹 Алгоритм глибокого очищення човникового механізму
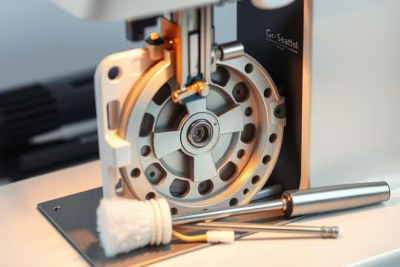
Човниковий пристрій — це кінематичне серце будь-якого швейного обладнання. У більшості комп’ютеризованих пристроїв використовується ротаційний горизонтальний човник, який обертається в магнітному або механічному підвісі. Його конструкція не потребує постійного змащення в класичному розумінні, оскільки шпулетримач виготовляється зі спеціальних антифрикційних полімерів, які самозмащуються. Однак саме ця зона є основним епіцентром генерації ворсу, оскільки тут відбувається переплетення верхньої та нижньої нитки під значним натягом.
Головне правило інженерного обслуговування цієї зони — категорична заборона на використання балонів зі стисненим повітрям. Струмінь повітря під тиском 4-6 атмосфер створює турбулентні потоки, які не видаляють бруд назовні, а заштовхують дрібні фракції пилу у зазори між валами та підшипниками ковзання. Більше того, цей пил легко проникає під захисні кожухи крокових моторів та оптичних датчиків обертання головного валу, повністю виводячи їх з ладу. Замість компресорів слід використовувати принцип вакууму — спеціальні міні-пилососи для техніки або звичайний побутовий пилосос із найвужчою насадкою.
Процедура повинна починатися з повного знеструмлення пристрою. Це не лише вимога техніки безпеки при роботі з електроприладами, згідно з нормативами охорони праці, але й захист мікросхем від випадкового статичного розряду, який може виникнути під час контакту металевого пінцета з елементами корпусу. Після цього знімається голкова пластина, яка фіксується гвинтами або спеціальними засувками. Це відкриває прямий доступ до шпулетримача та зубчастої рейки транспортера.
Демонтаж та чистка горизонтального човника
Вилучення шпулетримача — це ключовий етап. Пластиковий кошик, у якому обертається шпулька, має мінімальні допуски в посадковому місці (близько 0.1-0.2 мм). Ці зазори необхідні для вільного проходження верхньої нитки під час формування стібка. Якщо у ці зазори набивається спресований ворс, нитка починає застрягати, що призводить до петляння знизу тканини або розриву нитки. Аеродинамічний опір нитки при обертанні на швидкості 800 об/хв зростає в геометричній прогресії, що знову ж таки навантажує мотор.
Вийнявши шпулетримач, необхідно оглянути його зовнішню поверхню на наявність мікроподряпин від голки. У разі деформації голки під час шиття товстих тканин, її вістря може вдарити по полімерному краю кошика, утворюючи задирок. Цей дефект працює як мікро-лезо, що зрізає волокна з нитки при кожному оберті, генеруючи ще більше пилу. Якщо виявлено задирок, його можна обережно зашліфувати абразивним папером із зернистістю P2000-P2500, відновлюючи ідеальну гладкість поверхні, щоб коефіцієнт тертя ковзання повернувся до норми.
Саму чашу човника (металеву частину) слід вичистити жорстким нейлоновим пензлем. Особливу увагу варто приділити центральній осі та направляючим пазам. Спресований ворс часто візуально зливається з металом, тому інженери рекомендують використовувати гострий пластиковий стік або зубочистку для очищення внутрішніх кутів. Застосування металевих голок чи викруток для вишкрябування бруду категорично заборонено, оскільки вони порушують геометрію поверхонь, змінюючи кінематику облягання нитки.
Особливості роботи зі змащувальними матеріалами
Питання змащення сучасної техніки є одним із найбільш дискусійних. На відміну від старих механічних пристроїв, де кожна шестерня потребувала щедрої порції індустріального масла, комп’ютеризовані машини спроектовані за принципом сухого тертя для більшості полімерних деталей. Використання мінеральних мастил тут неприпустиме: вони вступають у хімічну реакцію з пластиками (ABS, поліацеталь), викликаючи їхнє набухання, кристалізацію та подальше руйнування.
Тим не менш, центральний вал човника та шарнірні з’єднання голковода, які виготовлені з легованої сталі, потребують мінімального змащення. Для цього використовується виключно спеціалізоване синтетичне силіконове мастило з високим індексом в’язкості (наприклад, ПМС-100 або ПМС-200). Фізичний сенс такого змащення полягає не у створенні масляної ванни, а у формуванні мономолекулярної плівки на поверхні металу. Ця плівка зменшує поверхневий натяг та запобігає молекулярному зчепленню металів при високих швидкостях зсуву.
Процес нанесення має бути філігранним. Достатньо лише однієї мікрокраплі (об’ємом близько 0.05 мл) на центральну вісь човника або на направляючий шток голковода. Після нанесення необхідно вручну провернути махове колесо на 5-10 обертів. Це дозволить мастилу рівномірно розподілитися за рахунок капілярного ефекту. Якщо нанести забагато масла, під дією відцентрових сил воно розлетиться по всьому механізму, потрапить на ремені передачі або оптичні енкодери, що призведе до проковзування ременя або осліплення датчиків. Надлишок мастила є магнітом для пилу, перетворюючи його на абразивну пасту.
🧵 Профілактика зносу зубчастої рейки та нитконатягувача
Правильний догляд за комп’ютеризованою швейною машиною обов’язково включає моніторинг стану системи просування тканини (рейки) та блоку натягу нитки. Ці два вузли працюють у постійному тандемі, синхронізуючи подачу матеріалу зі швидкістю формування петлі. Порушення в роботі хоча б одного з них призводить до зміни довжини стібка, появи зборок на тонких тканинах та порушення геометрії складних декоративних вишивок, які покладаються на ідеальну точність крокового двигуна рейки.
Блок натягу верхньої нитки є прецизійним механізмом. У простих моделях натяг регулюється пружиною, що стискає металеві тарілочки. В просунутих комп’ютеризованих версіях цей процес автоматизовано: процесор аналізує товщину тканини та швидкість шиття, керуючи мініатюрним сервомотором, який динамічно змінює тиск на тарілочки. Якщо між цими дисками накопичується бруд, алгоритми процесора починають давати збій.
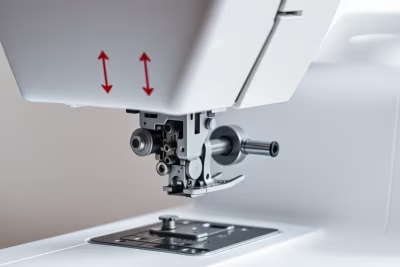
Механізм просування тканини здійснює складний еліптичний рух. Зубці підіймаються над голковою пластиною, захоплюють тканину, просувають її на задану відстань (від 0.1 до 5 мм), після чого опускаються нижче рівня пластини та повертаються у вихідну позицію. Ефективність цього процесу безпосередньо залежить від сили тертя спокою між зубцями та тканиною. Будь-яке забруднення пазів між зубцями кардинально знижує площу контакту, викликаючи проковзування матеріалу.
Калібрування натягу та запобігання обривам нитки
Між металевими дисками нитконатягувача часто залишаються мікроскопічні волокна та залишки воску чи барвника, якими покривають дешеві поліестерові нитки. З часом цей наліт кристалізується, утворюючи тверду плівку. Фізично це призводить до зміни модуля пружності системи: пружина тисне з тією ж силою, але через шар бруду нитка проковзує нерівномірно. Режим тертя ковзання перетворюється на переривчасте тертя (ефект “stick-slip”), що супроводжується мікроривками.
Процесор, намагаючись стабілізувати натяг, може постійно коригувати тиск сервомотора, що призводить до його швидкого зносу. Щоб очистити цей вузол, необхідно підняти лапку (це розводить тарілочки), взяти щільну бавовняну нитку (бажано №10 або складену вдвоє нитку для джинсу), змочити її в ізопропіловому спирті та кілька разів протягнути між дисками. Спирт є відмінним розчинником для синтетичних восків і не шкодить пластиковим деталям корпусу, при цьому миттєво випаровується, не залишаючи слідів.
Після хімічного очищення важливо провести базове калібрування. Заправте контрастні нитки зверху і знизу, прошийте пряму строчку на шматку бязі у два складання. В ідеально налаштованій електронній системі переплетення ниток має відбуватися строго в товщі матеріалу. Якщо вузлики виступають нагору або вниз, а програмне регулювання (значення на дисплеї) встановлено на “Auto” або “4”, це свідчить про необхідність глибшого сервісного обслуговування датчиків натягу в авторизованому центрі.
Технічне обслуговування блоку просування тканини
Зубчаста рейка (транспортер) має специфічний профіль зубців — вони нахилені в напрямку просування тканини. Коли у пазах між рядами зубців накопичується спресований пил, він з часом твердне до стану картону. Цей шар бруду фактично зменшує ефективну висоту зубців. З інженерної точки зору, площа активного зачеплення зменшується, і питомий тиск притискної лапки розподіляється не на гострі краї металу, а на плоску подушку з бруду.
Як наслідок, коефіцієнт зчеплення падає, і машина втрачає здатність рівномірно просувати важкі матеріали. Для очищення рейки слід використовувати жорстку щітку або пінцет. Важливо видалити бруд не лише зверху, але й збоку рейки, де вона примикає до прорізів у голковій пластині. Іноді ворс настільки щільно забивається у ці щілини, що при піднятті рейки він починає розпирати голкову пластину знизу, викликаючи її мікродеформацію та стукіт при шитті.
Додатково слід перевірити кінематику механізму відключення транспортера (функція опускання зубців для вільно-ходової стібки). Цей механізм керується важелем або електронним перемикачем. Якщо вісь повороту важеля забита пилом і втратила мастило, рейка може не повністю підійматися після увімкнення. Слід нанести крихітну краплю силіконового мастила на шарнір підйому рейки, переконавшись, що механізм працює плавно, без закусувань, зберігаючи повну амплітуду еліптичного руху.
📊 Підсумкове порівняння: Домашній догляд проти Сервісного центру
| Критерій оцінки | Самостійний профілактичний догляд | Професійне сервісне обслуговування |
|---|---|---|
| Частота виконання | Після кожного великого проекту (або кожні 10-15 годин шиття) | 1 раз на 1.5 – 2 роки, або при системних збоях |
| Зона відповідальності | Горизонтальний човник, зубчаста рейка, нитконатягувач, поверхня корпусу | Внутрішні редуктори, крокові мотори, материнська плата, блок живлення |
| Використані інструменти | Пензлик, пінцет, міні-пилосос, силіконове мастило, спирт | Осцилограф, мультиметр, спеціалізоване консистентне мастило, динамометр |
| Рівень ризику для електроніки | ⚠️ Мінімальний (якщо не використовувати компресор і не заливати масло) | ✅ Нульовий (роботи виконуються із дотриманням протоколів заземлення) |
| Вплив на термін служби | Підтримує оптимальний кінематичний стан, попереджає заклинювання | Калібрує оптичні датчики, оновлює прошивки, запобігає вигоранню плат |
💡 Рішення від редакції TopTen: Навіть найбільш інноваційна модель потребує елементарної поваги до механіки. Регулярна очистка човника та рейки збереже ваші нерви і гроші, запобігаючи дорогому ремонту мікропроцесорного блоку.
👉 Перейдіть до нашого актуального рейтингу найкращих моделей для категорії Швейна машинка комп’ютеризована.
❓ Поширені запитання (FAQ)
Чому машина пищить і блокує вал при включенні?
Найчастіше це реакція оптичних датчиків на критичне скупчення пилу або переривання інфрачервоного променю обривком нитки. Процесор фіксує перешкоду і, щоб не спалити кроковий двигун, блокує систему, видаючи помилку (наприклад, Error E4 або E6). Потрібне ретельне очищення зони човника та голковода без використання стисненого повітря.
Чи можна використовувати універсальне машинне масло типу Веретенки?
Категорично ні. Універсальні мінеральні масла руйнують полімерні деталі, з яких складається більшість внутрішніх вузлів комп’ютеризованої техніки. Мастило має бути виключно синтетичним, на силіконовій або тефлоновій основі, яке є хімічно інертним до пластику.
Як часто потрібно розбирати корпус для глибокої чистки?
Звичайному користувачу заборонено самостійно знімати зовнішні панелі корпусу, оскільки існує ризик пошкодити шлейфи дисплея або датчиків. Глибоку чистку з демонтажем корпусу має проводити сервісний інженер кожні 1.5 – 2 роки, залежно від інтенсивності роботи та типів тканин, що використовуються.