Комп’ютеризована швейна машина: як вибрати модель за функціями та характеристиками
⚡ Коротка відповідь: Щоб зрозуміти, як вибрати комп’ютеризовану швейну машину, зверніть увагу на чотири базові технічні параметри: наявність суцільнолитої внутрішньої алюмінієвої або магнієвої станини масою не менше 6,5–7 кг, сучасний кроковий електродвигун із мікропроцесорним імпульсним стабілізатором зусилля проколу голки, горизонтальний ротаційний човник з антистатичного полімеру та багаторівневу 6–7-сегментну зубчасту рейку-транспортер нижнього просування. Якщо ви шиєте щільні багатошарові матеріали (джинс, пальтові тканини) або тонкий трикотаж, вирішальними стануть наявність регулятора тиску лапки на тканину, функція автоматичного закріплення нитки та електронне позиціонування голки.
Класичні електромеханічні агрегати поступово вичерпують свій інженерний потенціал у повсякденній практиці, коли йдеться про ювелірне оброблення делікатних волокон чи створення ідеальних декоративних строчок. Коли майстер переходить на складні сучасні еластичні полотна, надтонкий шовк або жорстку джинсову тканину у кілька підгинів, механічний привід на кулачкових блоках часто не справляється: строчка «петляє», тонкі матеріали нещадно стягуються під лапкою, а на товстих переходах голка глухо вдаряє в пластину або ламається через нестачу крутного моменту. Електромеханіка вимагає постійного ручного підстроювання натягу, підбору притиску та обертання маховика вручну для точного позиціонування вістря.
Саме тому сучасні користувачі обирають інтелектуальні пристрої, в яких кожна дія контролюється незалежними кроковими двигунами під керуванням мікропроцесора. Комп’ютеризована техніка бере на себе точну синхронізацію швидкості переміщення рейки, балансування верхньої та нижньої ниток, а також автоматичне виконання петель з мікронною повторюваністю без участі людини. Однак сучасний ринок переповнений моделями, що разюче відрізняються одна від одної за якістю компонентної бази: від відверто ненадійних пластикових іграшок до надпотужних напівпрофесійних робочих платформ. Помилка у виборі загрожує постійними збоями плати керування, люфтами механіки та неможливістю прошити навіть пару підгорнутих штанин.
У цьому матеріалі ми детально розберемо ключові інженерні вузли, реальну механіку взаємодії голки та матеріалу, а також тонкощі електронного керування. Ви дізнаєтеся, на які цифри та маркування дивитися в технічному паспорті, чому заявлена електрична потужність більше не відображає тягову здатність агрегату, та як знайти надійного технологічного помічника, що служитиме роками без звернень до майстерні.
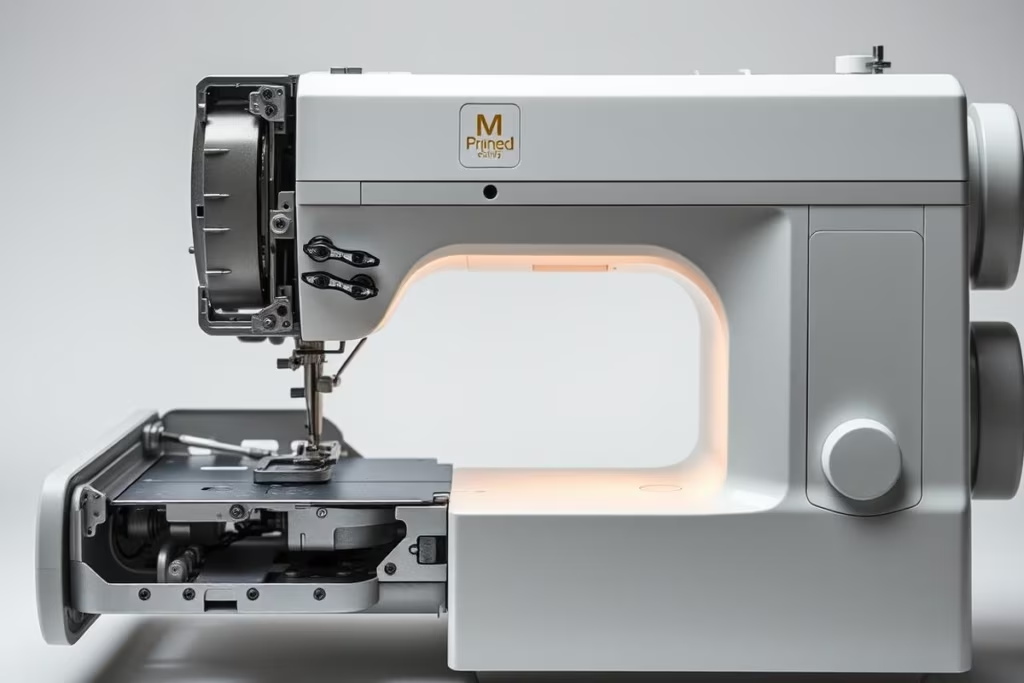
⚙️ Конструкційні вузли: що ховається всередині комп’ютеризованої моделі
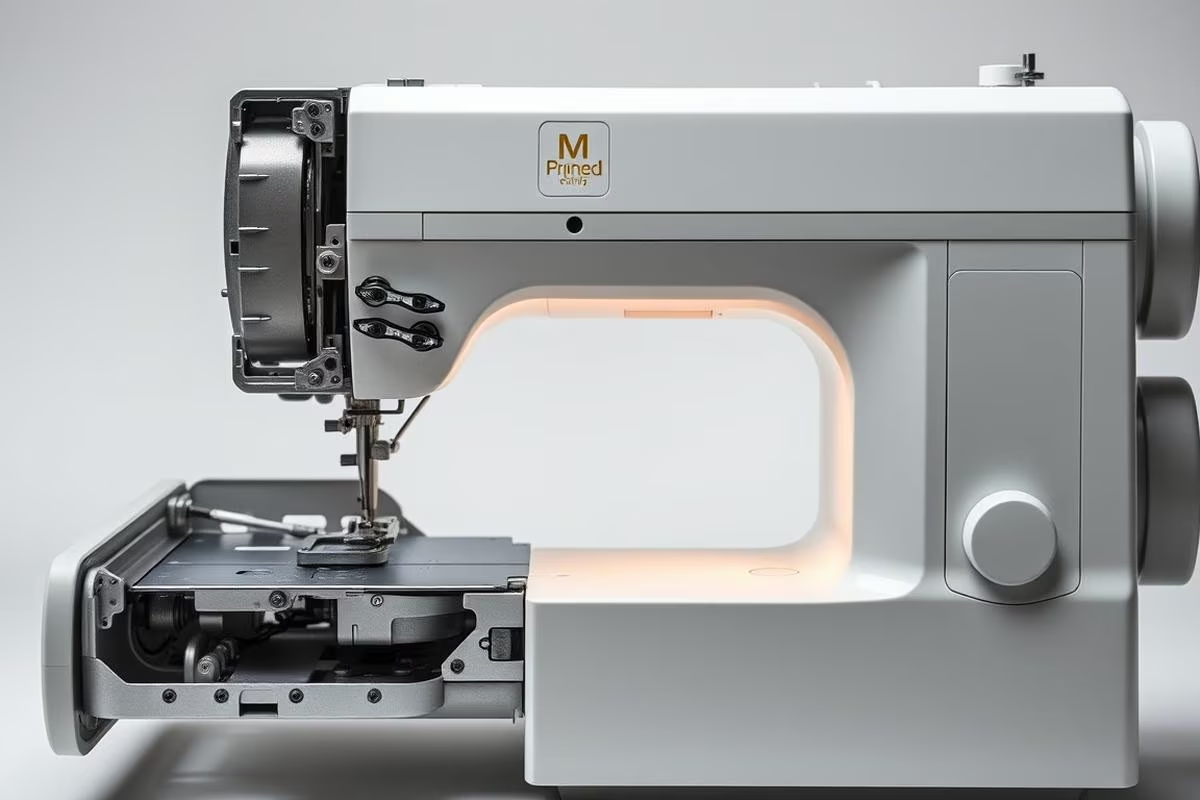
Зовнішній вигляд сучасної мікропроцесорної техніки може бути оманливим, оскільки красиві лінії глянцевого ABS-пластику часто приховують кардинально різну інженерну основу. Перше правило досвідченого механіка — звертати увагу на власну масу агрегату. Легкі прилади вагою 4,5–5 кг створюються на базі тонкостінних несучих кронштейнів, закріплених безпосередньо всередині пластикового корпусу. Під час роботи на швидкостях понад 650 стібків на хвилину така схема викликає структурний резонанс, вібрацію голководія та швидке розкалібрування човникового комплексу, що зрештою призводить до пропусків стібків і поломки голок.
Справді довговічна швейна техніка обов’язково базується на суцільнолитій просторовій станині з алюмінієвого сплаву чи силуміну. Металевий скелет приймає він усі динамічні та інерційні навантаження від головного вала і шатунних передач, забезпечуючи жорстку геометрію взаємного розташування голки та носика човника з точністю до десятих часток міліметра. Завдяки цьому машина масою від 7 до 9 кг впевнено стоїть на столі, поглинає паразитні гармонійні коливання та дозволяє працювати на максимальних обертах без зміщення стібка навіть під час шиття вкрай щільних і важких тканин.
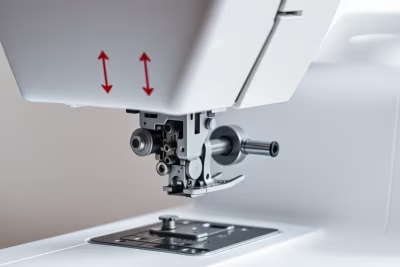
Принципова відмінність мікропроцесорної машини від механічної криється у способі передачі керуючих команд. Замість громіздкого барабана з металевими або пластмасовими копірними дисками (кулачками), де кожен стібок задається фізичним профілем канавки, у комп’ютеризованих агрегатах використовуються мініатюрні цифрові сервоприводи або біполярні крокові двигуни. Один такий кроковий привід відповідає за поперечне відхилення голководія (формування ширини зигзага або візерунка), інший — за поздовжнє переміщення та реверс зубчастої рейки транспортера. Імпульсні сигнали надходять із центральної плати керування, де в постійній пам’яті (ROM) записані мікрокоди сотень різноманітних швів і декоративних строчок.
Горизонтальний ротаційний човник проти вертикального: що краще для точних робіт
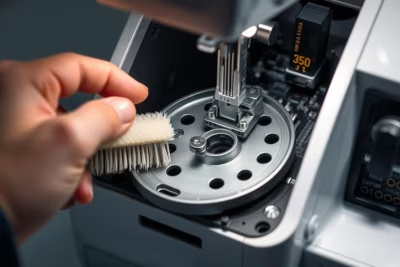
У 90% комп’ютеризованих машин побутового класу застосовується горизонтальний ротаційний човник подвійного оббігання. На відміну від класичного хитного човника, який здійснює зворотно-поступальні рухи у вертикальній площині з кутом розмаху близько 180 градусів, горизонтальний кошик човника безперервно обертається в один бік у горизонтальній площині. Така кінематична схема позбавлена мертвих точок і різких ударних навантажень під час зміни напрямку руху, завдяки чому пристрій працює відчутно тихіше, генерує менше високочастотних вібрацій і майже не потребує рідкого мастила в зоні проходження нитки.
Шпульний кошик у горизонтальному вузлі виготовляється зі спеціального конструкційного полімеру — вуглепластику або армованого поліаміду з додаванням антифрикційних компонентів. Шпулька вкладається безпосередньо зверху під прозоре віконце з полікарбонату, що дає змогу візуально контролювати залишок нижньої нитки під час виконання довгих швів. Відсутність шпульного ковпачка спрощує заправку: нитка вкладається в напрямний паз і відразу відсікається вбудованим мікроножем. До того ж горизонтальна орієнтація суттєво зменшує ризик випадкового заплутування чи «зажовування» нитки під час старту шиття.
Втім, горизонтальний полімерний кошик вимагає виняткової обережності при заправці та експлуатації: у разі сильного удару голки об обідок вкладиша на пластику утворюються крихітні задирки, за які згодом чіпляється тонка верхня нитка. Це призводить до обривів нитки та нерівномірного натягу нижнього шва. Вертикальний ротаційний човник промислового типу (часто встановлюваний у преміальні напівпромислові комп’ютерні машини) позбавлений цього недоліку завдяки суцільнометалевій загартованій сталі, проте такі машини коштують у 2–3 рази дорожче і потребують регулярного точкового змащування індустріальним маслом кожні 8–10 робочих годин.
Транспортер подачі тканини: сегменти, траєкторія та тиск притискної лапки
Рівномірність стібка під час роботи з матеріалами різної щільності цілком залежить від механізму нижнього просування. У бюджетних електромеханічних моделях зазвичай стоїть 3–4-сегментна рейка, зуби якої рухаються за простою овальною або еліптичною дугою. Внаслідок цього тканина отримує повноцінний контакт із зубами лише у верхній точці траєкторії протягом короткого проміжку часу. При проходженні товстих підгинів (наприклад, крокових швів на джинсах щільністю 14 унцій) лапка піднімається під кутом, зчеплення падає майже до нуля, і машина починає шити на одному місці, утворюючи неохайний вузол зі сплутаних ниток.
У якісних комп’ютеризованих агрегатах встановлюється 6- або 7-сегментна рейка із прямокутною коробчастою траєкторією руху зубів (система типу Box Feed). За такої кінематики гребінка піднімається вертикально вгору, захоплює тканину всією площиною зубів одночасно, протягує її вперед по строго горизонтальній прямій і опускається вертикально вниз. Контакт із матеріалом триває значно довше за рахунок збереження паралельності площин, що унеможливлює зсув шарів тканини відносно один одного навіть під час шиття слизького шовку, тонкої органзи або багатошарового трикотажного полотна.
Невіддільним доповненням до якісного нижнього транспортера є механічний або електронний регулятор тиску лапки на тканину. Для шиття повітряного шифону чи капрону зусилля притиску потрібно зменшувати до мінімальних значень (близько 1–1,5 кг), щоб зубці не залишали на полотні зачіпок і не стягували делікатні нитки основи. Навпаки, при роботі зі шкірою, драпом або брезентом тиск притискної пружини збільшують до 3,5–5 кг для надійної фіксації товстого пакета. Якщо модель позбавлена можливості регулювання тиску лапки, її функціональність автоматично обмежується тканинами суто середньої щільності.
Якщо в процесі експлуатації ви раптом стикаєтеся зі збоями механіки, тріском редуктора чи стороннім шумом у човнику, вкрай важливо знати першопричини цих явищ. Детальний інженерний розбір того, як діагностувати механічні заклинювання та розриви ниток, ви знайдете в нашому посібнику про типові несправності комп’ютеризованої швейної машини, де покроково розібрано усунення більшості експлуатаційних дефектів.
💡 Електронний інтелект: які цифрові функції реально полегшують шиття
Головна перевага мікропроцесора полягає в перетворенні монотонних механічних маніпуляцій на автоматизовані процеси. У той час як на традиційному обладнанні швачка змушена постійно тримати ногу на педалі, ловити потрібне положення голки рукою за маховик, власноруч обрізати нитки ножицями та вручну налаштовувати довжину й ширину кожного стібка, мікроконтролер комп’ютеризованої моделі бере на себе всі прецизійні обчислення в режимі реального часу.
Центральна плата керування обробляє сигнали від енкодерів, встановлених на головному валу, синхронізуючи обертання приводу з переміщенням рейки та положенням голководія. Завдяки цьому зникає необхідність тримати в голові оптимальні налаштування для кожної операції: при виборі шва на дисплеї автоматично підтягуються рекомендовані значення довжини стібка (наприклад, 2,5 мм для прямої строчки) та ширини зигзага, а також висвічується буквений код лапки, яку необхідно встановити в тримач. При цьому користувач завжди може скорегувати параметри вручну з кроком у 0,1 мм, що абсолютно недосяжно на механічних тумблерах.
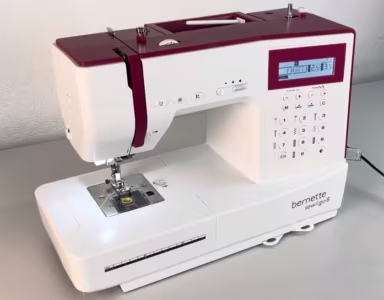
Окремої уваги заслуговує дисплей машини. На ринку представлені прості монохромні сегментні світлодіодні екрани, великі графічні LCD-монітори з підсвічуванням та повноколірні сенсорні тачскріни. Базові цифрові індикатори показують лише номер обраної строчки, вимагаючи постійного звіряння з таблицею операцій на висувній карті-шпаргалці. Натомість інформативні графічні рідкокристалічні дисплеї відображають графічний ескіз шва, точні розміри стібка, поточний тиск лапки, тип встановленої голки та попереджувальні системні повідомлення (наприклад, про не опущену лапку або закінчення нитки на шпульці).
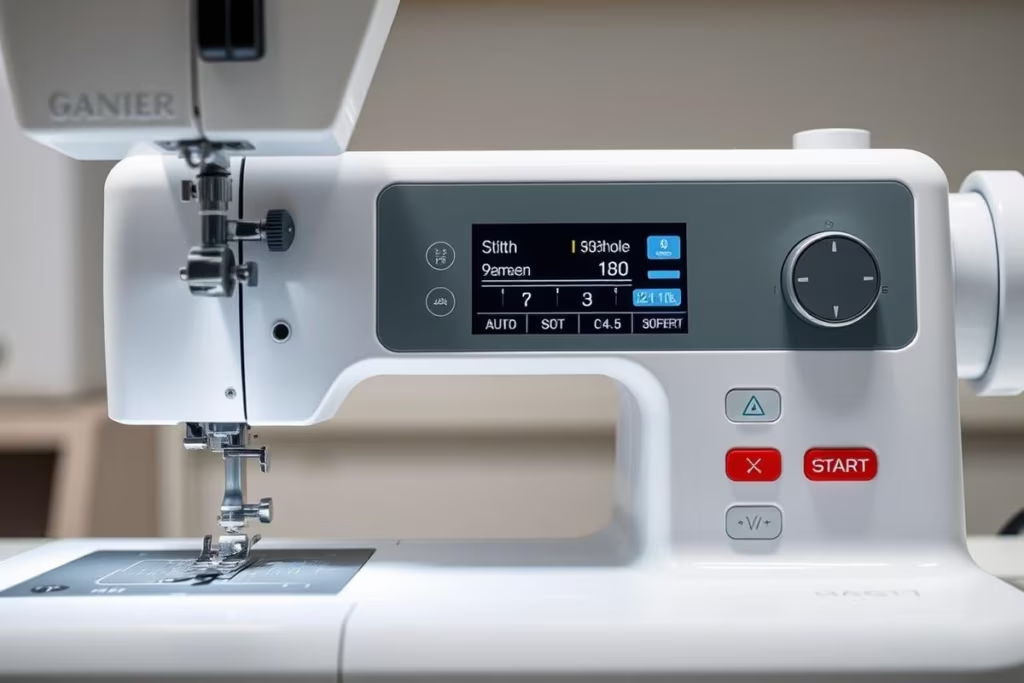
Виметування петель в автоматичному режимі: сенсорний контроль та види петель
Для майстрів, які шиють сорочки, жакети чи пальта, якість виконання петель під ґудзики є головним критерієм оцінки машини. В електромеханічних моделях петля виконується в 4 кроки з постійним перемиканням селектора та ручним візуальним контролем симетрії сторін. Комп’ютеризована машина виконує петлю в 1 автоматичний крок. У спеціальну сенсорну лапку вставляється ґудзик потрібного розміру (діаметром від 8 до 30 мм), висувний обмежувач фіксує його габарити, а вбудований оптичний або контактний сенсор передає ці дані на плату керування.
Мікропроцесор розраховує довжину прорізу з технологічним запасом у 1,5–2 мм для вільного проходження товщини ґудзика. Машина самостійно робить передню закріпку, прокладає ліву сторону петлі, перемикає реверс, формує другу закріпку та закриває контур правою планкою зі збереженням ідентичної щільності застилання нитки. Навіть якщо вам потрібно зробити 20 однакових петель на довгій планці плаща, кожна з них матиме абсолютну геометричну ідентичність із точністю до міліметра.
Кількість різновидів петель у комп’ютеризованих моделях може варіюватися від 3 до 15 видів. Серед них найбільш затребуваними є:
- ✅ Класична прямокутна сорочкова петля: стандартний варіант для сорочкових бавовняних і лляних тканин із рівними бічними планками;
- ✅ Петля з очком (окулярна): обов’язковий атрибут класичних пальт, піджаків і джинсових курток, де в розширене кругле вічко вільно лягає масивна ніжка ґудзика;
- ✅ Еластична трикотажна петля: виметується спеціальним зигзагом або подвійним стібком, що запобігає розриву волокон при розтягуванні в’язаного полотна;
- ⚠️ Петля для делікатних тканин: відрізняється зменшеною щільністю проколів, що захищає тонкий шовк або батист від пошкодження структури волокон.
Наявність сенсорного контролю в лапці кардинально підвищує якість роботи: звичайна механічна планка-перемикач на товстих підгинах тканини може прослизнути, передчасно вибивши реверс, тоді як електронний сенсор відстежує реальне переміщення тканини без похибок.
Кнопки управління: Start/Stop, автообрізка, позиціонування голки та реверс
Ергономіка сучасного шиття базується на чотирьох функціональних клавішах, винесених безпосередньо в робочу зону над голкотримачем. Перша — клавіша «Start/Stop». Вона дозволяє повністю відключити ножну педаль від гнізда і шити виключно натисканням однієї кнопки, керуючи темпом за допомогою повзункового регулятора швидкості на корпусі. Це незамінна річ при тривалому декоративному вистьобуванні, квілтингу, штопанні або роботі з довгими прямими полотнами штор, де втома гомілковостопного суглоба від постійного тиску на педаль стає відчутною вже через годину.
Друга функція — кнопка автоматичного позиціонування голки (положення «Голка вгорі / голка внизу»). Завдяки оптичному датчику вала машина завжди зупиняє рух голки у строго визначеному стані. Наприклад, вибравши режим «голка внизу», при кожній зупинці шва вістря залишатиметься зануреним у товщу матеріалу. Це дозволяє одним рухом підняти лапку, плавно розгорнути виріб на будь-який кут (наприклад, при обробці комірів або кишень) і продовжити шити без найменшого зміщення чи спотворення геометрії стібка.
Третя і найбільш ресурсоощадна опція — автоматична обрізка ниток. Після завершення строчки машина самостійно підтягує кінці верхньої та нижньої ниток на виворітний бік виробу та зрізає їх рухомим мініатюрним лезом на довжині всього 8–10 мм. Це повністю позбавляє від необхідності щоразу брати до рук кусачки чи кравецькі ножиці, зменшуючи витрату дорогої нитки на кожному кінці шва та зберігаючи робоче місце охайним без висячих «хвостів» ниток.
⚡ Силова установка: розрахунок потужності двигуна та пробивна здатність
Один із найпоширеніших міфів серед покупців полягає у порівнянні споживаної електричної потужності старих електромеханічних пристроїв та сучасних комп’ютеризованих агрегатів. Побачивши на табличці мікропроцесорної машини скромну цифру в 40–50 Вт замість звичних 70–85 Вт у класичної електромеханіки, користувачі роблять хибний висновок про слабкість і непридатність новинки до щільних тканин. Проте з точки зору електротехніки це фундаментальна помилка, спричинена різницею у типах двигунів та їхньому коефіцієнті корисної дії (ККД).
У застарілих моделях застосовуються колекторні двигуни змінного струму (AC), які споживають із мережі 70–90 Вт. Їхній ККД рідко перевищує 45–50%, а решта енергії банально розсіюється у вигляді тепла та витрачається на подолання опору тертя щіткового вузла. До того ж крутний момент такого двигуна прямо пропорційний частоті обертання вала: щоб розвинути високе зусилля проколу на товстій тканині, вам доводиться щосили тиснути на педаль, розганяючи машину до максимальних обертів. Шиття на наднизькій швидкості призводить до зупинки двигуна і його перегріву через брак крутного моменту на малих оборотах.
У якісних комп’ютеризованих моделях використовується сучасний безколекторний двигун постійного струму (DC) або потужний кроковий сервопривід з робочою напругою 24–36 В. Його споживана потужність складає всього 35–45 Вт, проте ККД сягає 85–90%. Такий двигун працює через імпульсний блок живлення та електронний мікроконтролер, який постійно відстежує електричний опір і навантаження на роторі. Якщо вістря голки стикається з товстим шаром джинсу чи шкіри, електроніка за мікросекунди підвищує амплітуду струму в обмотках, підтримуючи максимальний крутний момент навіть при швидкості всього 1 стібок на секунду.
Електронний стабілізатор зусилля проколу: фізика роботи та захист голководія
Механізм електронного стабілізатора зусилля проколу голки можна порівняти з автомобільною системою круїз-контролю. Фізична сила, необхідна для пробивання матеріалу, розраховується за формулою F = m⋅a, де вирішальне значення має збереження кінетичної енергії голководія в точці контакту з волокнами. На звичайній машині при повільному русі голка втрачає інерцію і застряє в тканині, змушуючи швачку допомагати рукою, прокручуючи важкий маховик.
Комп’ютеризована система вирішує це завдання за допомогою зворотного зв’язку через датчик Холла або оптичний енкодер на головному валу. Як тільки швидкість обертання вала падає на частку відсотка через опір щільного полотна, керуючий транзистор плати відкривається ширше, миттєво віддаючи в обмотку двигуна максимальний імпульс сили. В результаті голка здійснює потужний і різкий удар, буквально прорізаючи або розсуваючи волокна товстого пакета матеріалу без деформації та відхилення від осі.
Ця технологія дає змогу безпечно переходити зі стандартної бавовни у два шари на підгин джинсів у 6–8 шарів без заміни налаштувань двигуна і без ризику поламати голку об поперечний шов. Крім того, мікроконтролер має вбудовану систему захисту від заклинювання: якщо голка випадково влучає в металеву блискавку або закльопку, подача струму миттєво вимикається через 0,1 секунди, запобігаючи згорянню обмоток двигуна, зрізанню пластикових шестерень редуктора та пошкодженню човникового гнізда.
Енергоспоживання та освітлення: чому не варто купувати машини зі старими лампами розжарювання
Сумарне енергоспоживання комп’ютеризованого пристрою складається з потужності двигуна (35–50 Вт), логічної плати керування з дисплеєм (3–7 Вт) та системи освітлення робочого простору. У прогресивних моделях освітлення реалізоване на базі суцільного LED-блоку з 2–6 точкових світлодіодів, розташованих не лише над голкою, а й по всій довжині робочого вильоту рукавної платформи. Світлодіоди споживають менше 2 Вт електроенергії, дають рівномірне біле світло спектра 5000–5500 К без мерехтіння і мають ресурс понад 50 000 годин безперервної роботи.
Для порівняння, застарілі лампи розжарювання з цоколем Ba15d споживають 15 Вт і випромінюють тьмяне жовте світло, що спотворює реальні кольори тканини та ниток і створює сильні глибокі тіні в зоні стібка. Найнебезпечніше те, що звичайна лампа розжарювання під час роботи розігрівається до температури понад 110–130 °C. Це нагріває пластиковий корпус у районі голководія, спричиняє висихання мастила в механічних вузлах і може навіть призвести до розплавлення тонких синтетичних ниток, якщо вони випадково торкнуться плафона під час заправки.
При оцінці загальної електричної схеми завжди звертайте увагу на якість комплектного блоку живлення. Якісні машини оснащуються імпульсними перетворювачами з широким діапазоном вхідної напруги від 100 до 240 В. Це нівелює ризики збоїв чутливої цифрової електроніки під час типових осідань напруги в домашній електромережі, забезпечуючи стабільну роботу крокових приводів без пропусків тактових імпульсів.
📊 Підсумкове порівняння: електромеханіка чи комп’ютеризована швейна машина
| Критерій оцінки | Електромеханічні моделі | Комп’ютеризовані швейні машини |
|---|---|---|
| Керування параметрами шва | Механічні диски-копіри, плавне регулювання з великою похибкою | Мікропроцесорне, дискретні крокові двигуни з точністю до 0,1 мм |
| Кількість швейних операцій | Обмежена механікою: зазвичай від 12 до 32 базових строчок | Розширена пам’ять: від 60 до 500+ строчок (включно з алфавітом і візерунками) |
| Виконання петлі під ґудзик | Напівавтомат у 4 перемикання або базовий механічний автомат | Повний автомат в 1 крок за розміром ґудзика (сенсорна лапка, 3–15 видів) |
| Зусилля проколу на низькій швидкості | Низьке: падає пропорційно обертам двигуна змінного струму | Максимальне: контролюється електронним стабілізатором DC-мотора |
| Робота без педалі (кнопка Start/Stop) | ❌ Відсутня, запуск виключно механічною реостатною педаллю | ✅ Присутня, регулювання повзунком на корпусі від 50 до 850 стібків/хв |
| Позиціонування голки та обрізка нитки | Ручне підкручування маховика, обрізка ручними ножицями | Автоматична фіксація верх/низ датчиком Холла, вбудований автоніж |
| Чутливість до стабільності напруги | Низька: механіка витримує суттєві перепади амплітуди мережі | Середня: потребує стабільного живлення або захищеного імпульсного БЖ |
| Ціновий поріг входу | Доступний: оптимально для простого періодичного домашнього ремонту | Вищий: інвестиція для регулярного шиття, хобі та складних виробів |
💡 Рішення від редакції TopTen: Обираючи сучасний пристрій, орієнтуйтеся не на рекордну кількість декоративних візерунків чи вбудованих шрифтів, якими на практиці користуються вкрай рідко, а на якість базових заліза та механіки. Металевий скелет, система рейкового просування Box Feed, регулювання тиску лапки та надійний горизонтальний човник — це основа безпроблемної експлуатації протягом багатьох років.
👉 Перейдіть до нашого актуального рейтингу найкращих моделей для категорії Швейна машинка комп’ютеризована.
❓ Поширені запитання (FAQ)
Чи складно самостійно розібратися з керуванням комп’ютеризованою моделлю?
Ні, мікропроцесорні пристрої набагато інтуїтивніші для новачків, ніж механічні. Завдяки системі електронних порадників машина автоматично обирає довжину і ширину стібка при виборі операції та виводить на дисплей підказку щодо потрібної літерної лапки. У разі типової помилки (наприклад, якщо користувач забув опустити лапку або не перевів намотувач шпульки назад) електроніка заблокує старт і подасть звуковий сигнал із кодом підказки на екрані, що запобігає випадковому ламанню механіки.
Чи можна прошивати на комп’ютеризованій машині товсту натуральну шкіру та брезент?
Так, за умови використання побутових машин з масивною металевою станиною вагою від 7 кг і функцією електронного стабілізатора зусилля проколу. Проте вирішальне значення має правильне оснащення: спеціальні тригранні голки для шкіри (маркування Leather/LL) калібру № 100–110, армовані нитки підвищеної міцності та тефлонова або крокуюча лапка (верхній транспортер). Водночас не варто плутати побутові комп’ютерні машини з промисловими важкими установками: зшивати товсті ремені чи взуттєву шкіру товщиною понад 4 мм у постійному режимі на них не можна через обмежений ресурс редуктора.
Чому комп’ютеризована техніка коштує значно дорожче за електромеханічну?
Різниця у вартості обумовлена складністю внутрішньої архітектури. Комп’ютеризована модель оснащується мінімум 2–3 високоточними кроковими двигунами, оптоелектронними енкодерами, мікропроцесорною материнською платою та рідкокристалічним дисплеєм. Крім того, автоматичні функції вимагають набагато вищої прецизійної точності виготовлення всіх механічних зчленувань і шестерень, щоб цифрові команди процесора відтворювалися на тканині без мікролюфтів.